

Proses untuk pemasangan dan operasi untuk barisan pengeluaran papan gipsum terdiri daripada projek kejuruteraan sistematik untuk penempatan semula dan penjajaran semula peralatan, dan permulaan pengeluaran. Ini tidak bermakna pemasangan cepat peralatan; sebaliknya ini merupakan proses penuh untuk memastikan komponen perkakasan dan perisian proses pengeluaran disepadukan dengan betul.
Komponen pusat untuk pemasangan dan pemasangan termasuk:

1
Perancangan Awal dan Pembinaan Asas Penyokong:
Apabila peringkat selesai pembinaan sistem sokongan organisasi, sokongan peralatan dan pembinaan sistem organisasi pengeluaran semuanya bermula. Di sini, terutamanya dengan mesin yang lebih besar, adalah penting untuk memastikan sistem sokongan direka bentuk dengan betul untuk mengekalkan sokongan yang mencukupi untuk sistem serta mengekalkan tahap sistem sokongan terhadap mesin, kerana terutamanya sistem pengacuan dan pengering mempunyai keperluan kejuruteraan khusus yang diletakkan pada sistem sokongan mereka.

2
Ketibaan Peralatan dan Tetapan:
Peralatan yang akan dipasang disediakan untuk dinaikkan dan diletakkan pada kedudukan masing-masing mengikut aliran prosesnya (daripada sistem bahan mentah hingga penyusunan produk siap) dan dalam set ini, sistem yang diletakkan ditetapkan dengan secukupnya untuk memastikan penjajaran yang betul pada garis tengah dan pemasangan yang sesuai bagi semua antara muka di sepanjang sistem yang diletakkan (pengumpulan, pengacuan, pengeringan, pemotongan, dsb) dan banyak sistem pemasangan modular yang optimum direka bentuk dalam sistem pemasangan dan pemasangan moden.

3
Sambungan Mekanikal, Elektrik dan Paip:
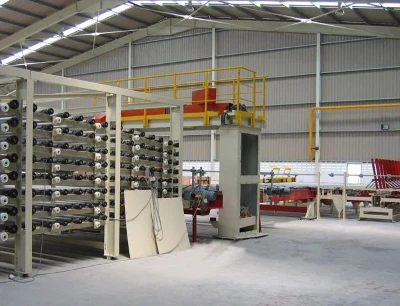
Selepas peralatan utama diletakkan, kerja sambungan terperinci diperlukan. Ini termasuk memasang dan menentukur penggelek penghantar, menyambungkan saluran paip hidraulik dan pneumatik, penyambung kuasa dan pendawaian, serta memasang penderia automatik dan litar kawalan. Pengedap sambungan dan ketepatan pendawaian adalah penting.
4
-mesin tunggal dan pentauliahan yang diselaraskan:
Ini ialah fasa "pembersihan-lombong". Mula-mula, setiap peralatan dimulakan dan dijalankan tanpa-beban untuk memeriksa stereng, getaran, pelinciran dan kawalan individunya untuk berfungsi dengan betul. Kemudian, pentauliahan penuh-talian tidak diselaraskan-dijalankan untuk menguji keupayaan diselaraskan semua peralatan mengikut program pratetap dan untuk menentukur kelajuan barisan pengeluaran.
5
Pengeluaran percubaan dengan bahan dan pengesahan proses:
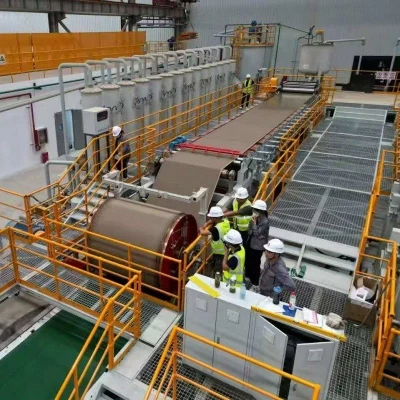
Ini adalah ujian sebenar barisan pengeluaran. Bermula dengan sejumlah kecil bahan, keseluruhan proses, termasuk pemeteran bahan mentah, pencampuran buburan, pembentukan papak, lengkung pengeringan dan ketepatan pemotongan, disahkan secara beransur-ansur. Parameter peralatan dan formula proses (seperti jumlah agen berbuih dan pemecut yang ditambah) perlu dilaraskan secara berterusan sehingga papan gipsum yang memenuhi piawaian kualiti dihasilkan.
6
Penilaian prestasi dan pengeluaran formal:
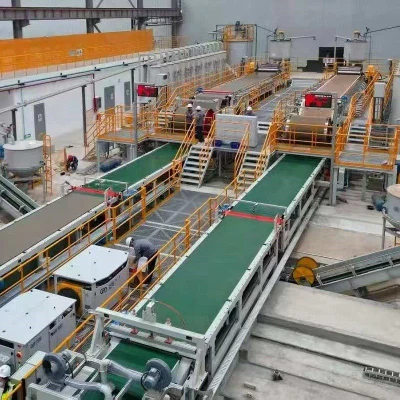
Selepas pengeluaran percubaan menjadi stabil,-penilaian prestasi beban penuh dijalankan selama 72 jam atau lebih lama untuk mengesahkan sama ada kapasiti, hasil dan penggunaan tenaga barisan pengeluaran memenuhi spesifikasi reka bentuk. Selepas lulus penilaian, barisan pengeluaran boleh dihantar dan memasuki peringkat pengeluaran rasmi.